Tin tức
 Tuyển dụng


Máy hàn ống HDPE: phân loại và cách chọn theo đường kính
Máy hàn ống HDPE là thiết bị chuyên dụng làm nóng chảy và ép nối hai đầu ống nhựa HDPE thành mối liền khối bền như thân ống. Chọn đúng máy quyết định chất lượng mối nối, tiến độ thi công và chi phí toàn dự án. Thị trường hiện có nhiều dòng máy khác nhau về nguyên lý dẫn động, dải đường kính và mức độ tự động, từ máy tay quay cho ống dịch vụ nhỏ đến máy thủy lực CNC cho ống truyền tải cỡ lớn. Bài viết phân loại rõ từng nhóm máy và đưa ra nguyên tắc chọn theo đường kính ống, giúp bạn đầu tư đúng thiết bị cho công trình cấp nước, cấp gas hoặc hạ tầng ngầm.

Máy hàn ống HDPE có mấy loại?
Máy hàn ống HDPE chia thành ba nhóm chính theo phương pháp nối: hàn nhiệt đối đầu (butt fusion), hàn điện trở (electrofusion) và hàn lồng/nòng (socket fusion). Ngoài ra còn phương pháp saddle/tapping cho đấu nối nhánh. Trong hạ tầng cấp nước, hàn nhiệt đối đầu là phương pháp chủ đạo cho ống truyền tải đường kính lớn.
Bốn phương pháp nối ống HDPE ứng với bốn nhóm thiết bị khác nhau. Máy butt fusion làm nóng chảy trực tiếp hai mặt đầu ống rồi ép lại thành mối liền khối, phù hợp ống truyền tải và phân phối đường kính lớn. Máy electrofusion không di chuyển ống mà cấp điện áp và dòng điều khiển làm nóng dây điện trở nằm trong phụ kiện, phù hợp sửa chữa, đấu nối và những vị trí chật hẹp. Socket fusion nung ống và phụ kiện qua đầu nòng rồi lồng vào nhau, dùng cho đường kính nhỏ. Saddle/tapping tạo nhánh trích từ tuyến ống chính đang có. Muốn hiểu tổng thể trước khi chọn máy, hãy xem thêm các phương pháp nối ống HDPE để đối chiếu ưu nhược điểm từng cách.
Vì butt fusion chiếm phần lớn khối lượng thi công ống HDPE truyền tải, phần lớn thiết bị trên thị trường thuộc nhóm này, và đây cũng là nhóm có nhiều biến thể nhất về dẫn động và mức tự động, nên cần phân loại kỹ trước khi quyết định đầu tư.

Máy hàn butt fusion phân loại theo dẫn động thế nào?
Máy butt fusion phân theo dẫn động gồm hai nhóm lớn: máy cơ khí (tay quay) tạo lực ép bằng sức người, và máy thủy lực dùng power pack tạo và giữ áp lực; trong nhóm thủy lực lại chia tiếp thành bán tự động và CNC/tự động. Đây là tiêu chí phân loại quan trọng nhất khi chọn thiết bị.
Máy cơ khí (tay quay) tạo lực ép hoàn toàn bằng cơ cấu vít me và sức người quay tay. Do lực ép bị giới hạn bởi sức người, nhóm này chỉ phù hợp đường kính nhỏ, thường ≤160 mm và một số dòng vươn đến 250 mm; ưu điểm là gọn nhẹ, không cần nguồn thủy lực, nhược điểm là khó giữ áp lực đều suốt phase làm mát. Máy thủy lực dùng power pack (bơm thủy lực) để tạo và duy trì áp lực ép, xử lý được ống vừa và lớn; power pack butt fusion thường đạt áp đường ống đến khoảng 16 MPa (160 bar), đủ giữ áp ổn định suốt phase làm mát mà sức người không thể đạt tới.
Tay quay và thủy lực khác nhau ở điểm nào?
Khác biệt cốt lõi là nguồn lực ép: tay quay dựa vào sức người nên chỉ giữ áp ổn định ở ống nhỏ, còn thủy lực dùng bơm dầu nên giữ được áp lớn và đều suốt phase làm mát ở ống vừa và lớn. Đây là ranh giới quyết định giữa hai nhóm.
- Dải đường kính: tay quay thường ≤160 mm (một số đến 250 mm); thủy lực phủ từ 90 mm đến trên 1000 mm tùy dòng.
- Giữ áp làm mát: tay quay khó giữ áp đều nhiều phút vì mỏi tay; thủy lực giữ áp holding ổn định suốt thời gian làm mát.
- Ống thành dày (SDR thấp): thành càng dày càng cần lực ép lớn, vượt sức người, nên phải dùng thủy lực.
- Cơ động và nguồn cấp: tay quay gọn nhẹ, chỉ cần điện cho tấm gia nhiệt và dao bào; thủy lực nặng hơn, cần thêm nguồn cho power pack (1 pha, 3 pha hay máy phát).
Máy bán tự động và CNC khác nhau ra sao?
Máy bán tự động cần thợ tự canh thời gian và điều khiển van theo bảng thông số, còn máy CNC điều khiển toàn bộ chu trình theo chương trình và ghi lại nhiệt độ, áp lực, thời gian của từng mối. Chênh lệch nằm ở mức tự động hóa và khả năng truy vết.
Trên máy bán tự động, power pack giữ áp ổn định nhưng thợ vẫn quyết định thời điểm chuyển phase và canh heat soak, changeover theo đồng hồ, nên sai số phụ thuộc tay nghề. Máy CNC/tự động nạp thông số theo đường kính và SDR, tự chạy tuần tự các phase, tự rút tấm và tăng áp joining, đồng thời lưu biểu đồ áp – thời gian mỗi mối. Máy CNC ghi dữ liệu từng mối ngày càng bắt buộc trên dự án cấp nước và gas, vì khi có sự cố tuyến ống, nhật ký mối hàn là bằng chứng cho thấy mối được thi công đúng thông số.
Một máy butt fusion gồm những bộ phận nào?
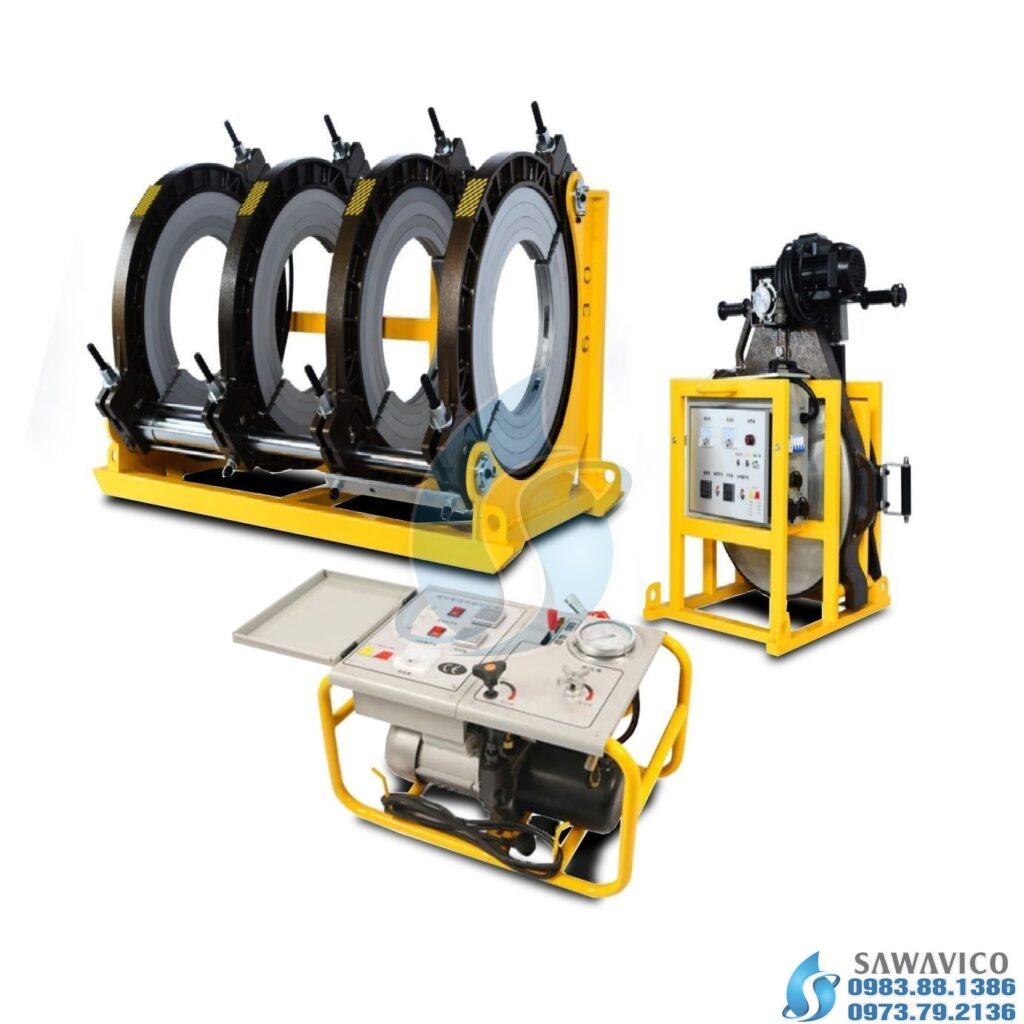
Một máy butt fusion tiêu chuẩn gồm bốn cụm chính: bộ kẹp giữ và căn tâm ống, dao bào cắt vuông đầu ống, tấm gia nhiệt phủ PTFE có thermostat, và giá trượt cùng xy-lanh thủy lực hoặc cơ cấu tay quay để đóng mở và ép. Hiểu từng cụm giúp so cấu hình khi mua sắm.
- Bộ kẹp (2–4 kẹp): giữ và căn tâm hai đầu ống; bốn kẹp căn tâm tốt hơn với ống dễ ovan, và nhận insert giảm cỡ để một khung phủ nhiều đường kính.
- Dao bào (facer/planer): cắt hai mặt đầu ống sạch, vuông và song song để khép kín không hở.
- Tấm gia nhiệt tháo được: phủ PTFE chống dính, có thermostat; cần đo nhiệt bề mặt định kỳ vì có thể có điểm nóng lạnh không đều.
- Giá trượt và xy-lanh thủy lực (hoặc vít me tay quay): tạo lực ép; với máy thủy lực, diện tích xy-lanh là căn cứ quy đổi áp bề mặt ra áp gauge.
Máy hàn điện trở (electrofusion) khác gì máy butt fusion?
Máy hàn điện trở (electrofusion) là thiết bị riêng biệt, không di chuyển ống mà xuất điện áp và dòng điều khiển làm nóng dây điện trở đúc sẵn trong phụ kiện. Đây là nhóm máy tách hẳn khỏi máy butt fusion về nguyên lý và cấu tạo.
Khác với butt fusion phải bào đầu ống và ép trên khung trượt, máy electrofusion chỉ cần một bộ nguồn cấp điện điều khiển kết nối với hai chấu của phụ kiện (măng sông, cút, tê điện trở). Dòng điện chạy qua cuộn dây điện trở bên trong phụ kiện, làm nóng chảy lớp tiếp giáp giữa phụ kiện và ống, tạo mối liền khối. Vì không cần khung máy lớn, electrofusion đặc biệt hữu ích cho sửa chữa, đấu nối vào tuyến hiện hữu và những vị trí chật hẹp dưới hào nơi không thể xoay trở ống.
Phụ kiện điện trở phủ dải đường kính rộng, từ khoảng 20 đến 1200 mm. Nhiều máy electrofusion đọc mã vạch trên phụ kiện để tự nạp đúng thông số điện áp và thời gian, đồng thời ghi log phục vụ truy vết. Nhược điểm là chi phí phụ kiện cao hơn và mối nối phụ thuộc nhiều vào việc cạo sạch lớp oxy hóa bề mặt ống trước khi lồng. Trên cùng một dự án, nhà thầu thường dùng butt fusion cho tuyến chính và electrofusion cho các điểm đấu nối khó, kết hợp cả hai để phủ trọn các tình huống hiện trường.
Các lớp máy hàn HDPE theo dải đường kính
Mỗi lớp máy hàn HDPE bao phủ một dải đường kính (OD) riêng, từ ống dịch vụ nhỏ đến ống trục cỡ lớn. Các dải OD điển hình gồm 63–250, 90–315, 90–355, 160–450, 315–630, 630–1000 và 630–2000 mm tùy hãng như RIYANG, Bingo, Solwet. Dòng McElroy Rolling hàn từ 2″ IPS (63 mm) đến 65″ OD (1600 mm) với các model 28, 250, 412, 618, 824, 1236, 1648 và 1600.
| Lớp máy | Dải OD (mm) | Ứng dụng phù hợp |
|---|---|---|
| Tay quay (cơ khí) | 63–160 (một số đến 250) | Ống dịch vụ nhỏ, sửa chữa |
| Thủy lực bán tự động | 90–315 | Ống phân phối |
| Thủy lực | 160–450 / 315–630 | Ống truyền tải |
| Thủy lực / CNC | 630–1000 | Ống trục lớn |
| Rolling (McElroy) | đến 1600 | Ống rất lớn, nhà máy |
| Electrofusion | phụ kiện 20–1200 | Đấu nối, sửa chữa, chỗ hẹp |
| PPR cầm tay | 20–160 | Ống PPR trong nhà (công cụ riêng) |
Các dải OD chồng lấn nhau, nên một đường kính cụ thể có thể do nhiều lớp máy đảm nhận; ví dụ ống D250 nằm trong tầm của cả máy tay quay đời cao, máy bán tự động 90–315 lẫn máy thủy lực 160–450. Đọc theo mục đích tuyến ống giúp khoanh nhanh lớp máy: ống dịch vụ D63–D160 dùng máy tay quay hoặc thủy lực nhỏ; ống phân phối D90–D315 dùng máy thủy lực bán tự động; ống truyền tải D160–D630 dùng máy 160–450 hoặc 315–630 (ưu tiên có data-logging); ống trục từ D630 dùng máy thủy lực/CNC 630–1000 hoặc dòng Rolling.
Lưu ý các con số dải OD là giá trị theo catalogue từng hãng và có thể chênh lệch giữa các đời máy; luôn đối chiếu thông số kỹ thuật của model cụ thể, đồng thời kiểm tra bộ kẹp và insert có phủ đúng cỡ ống nhỏ nhất trong dự án hay không, vì một khung lớn chưa chắc kẹp gọn ống nhỏ.

Cách chọn máy hàn HDPE theo đường kính
Để chọn máy hàn HDPE theo đường kính, hãy chọn thiết bị mà đường kính ống hay dùng nằm ở GIỮA dải hoạt động của máy, không nằm ở mép trên hoặc mép dưới. Nguyên tắc này giúp máy làm việc ổn định và có biên an toàn về lực ép.
Ở mép trên của dải, máy phải chạy gần tối đa công suất thủy lực nên khó giữ áp ổn định và hao mòn nhanh; ở mép dưới, khung và kẹp quá khổ so với ống nhỏ nên khó căn tâm chính xác. Đặt đường kính hay dùng ở giữa dải cho biên an toàn về lực cả khi gặp ống thành dày (SDR thấp) cần lực ép lớn hơn. Trình tự đánh giá đầu vào chọn máy như sau:
- Xác định dải OD ống của dự án, ghi rõ đường kính lớn nhất và nhỏ nhất thường thi công, rồi khoanh đường kính chủ đạo để đặt vào giữa dải máy.
- Kiểm tra SDR và độ dày thành ống, vì thành dày cần lực ép lớn hơn, ảnh hưởng trực tiếp đến công suất thủy lực cần chọn.
- Đánh giá nguồn điện tại công trường: điện 1 pha, 3 pha hay dùng máy phát, để chọn tấm gia nhiệt và power pack tương thích.
- Chọn mức tự động: tay quay hoặc thủy lực thủ công cho việc đơn giản, bán tự động cho thi công thông thường, CNC data-logging cho dự án cấp nước và gas cần truy vết.
- Cân nhắc nơi thi công: hàn dưới hào chật hẹp hay trong xưởng, ảnh hưởng đến kích thước khung máy, loại kẹp và khả năng dùng electrofusion cho điểm khó.
Ví dụ áp dụng: dự án chủ yếu ống phân phối D110–D250 nên chọn máy dải 90–315 để D160–D200 chủ đạo nằm giữa dải; nếu công trình có cả tuyến trục D400 thì bổ sung máy 315–630 thay vì ép máy nhỏ chạy quá tầm. Một sai lầm hay gặp là chọn máy dải trên rộng để “phòng xa” nhưng đường kính chủ đạo lại nằm sát mép dưới, khiến ống nhỏ khó căn tâm; nếu dự án trải trên khoảng đường kính rất rộng, dùng hai máy đúng tầm thường hiệu quả hơn một máy cố phủ tất cả. Với công trường không có điện 3 pha, phải xác nhận power pack và tấm gia nhiệt chạy được nguồn máy phát trước khi mua. Nếu dùng nhiều đường kính chênh lệch lớn, bộ giảm kẹp (insert) cho phép một khung phủ nhiều cỡ ống, tiết kiệm hơn so với sắm nhiều máy.
Máy hàn HDPE và máy hàn PPR khác nhau ra sao?
Máy hàn PPR là máy hàn nhiệt cầm tay hoạt động ở khoảng 260°C với đầu socket, hoàn toàn khác máy butt fusion HDPE. Đừng nhầm lẫn hai loại thiết bị này khi mua sắm.
Ống PPR trong nhà dùng công cụ nung ống và phụ kiện qua đầu nòng rồi lồng vào nhau (socket fusion cầm tay), không di chuyển ống trên khung trượt và không cần dao bào hay hệ thủy lực; máy PPR cầm tay phủ dải nhỏ khoảng 20–160 mm. Ống HDPE truyền tải cỡ lớn cần máy butt fusion với dao bào, tấm gia nhiệt phẳng và hệ thủy lực để tạo và giữ áp. Phân biệt nhanh: máy PPR có đầu nòng trụ đôi cầm tay, còn máy butt HDPE có tấm gia nhiệt phẳng đặt giữa hai đầu ống trên khung trượt; nhầm hai loại dẫn đến mua sai công cụ hoàn toàn. Để hiểu bản chất vật liệu và chọn thiết bị đúng, tham khảo bài ống HDPE là gì. SAWAVICO cung cấp cả máy hàn ống HDPE, PPR chính hãng cùng phụ kiện HDPE đồng bộ cho từng cấp đường kính.
Micro: khi nào ưu tiên electrofusion thay vì butt fusion?
Ưu tiên electrofusion khi không thể xoay trở ống trên khung máy hoặc khi đấu nối tại vị trí chật hẹp, sửa chữa và nối vào tuyến hiện hữu. Đây là góc bổ sung cho butt fusion, không thay thế hoàn toàn.
Electrofusion không cần dao bào và khung trượt, chỉ cần phụ kiện có dây điện trở và máy cấp điện điều khiển; nhược điểm là chi phí phụ kiện cao hơn và phụ thuộc chất lượng bề mặt ống, đặc biệt bước cạo sạch lớp oxy hóa. Trên cùng một dự án, nhà thầu thường dùng butt fusion cho tuyến chính và electrofusion cho các điểm đấu nối khó, kết hợp linh hoạt theo hiện trường để tối ưu cả chi phí lẫn tiến độ.
Câu hỏi thường gặp
Máy hàn HDPE có mấy loại?
Máy hàn HDPE có ba loại chính: butt fusion, electrofusion và socket fusion, cùng phương pháp saddle cho đấu nối nhánh. Butt fusion chủ đạo cho ống truyền tải đường kính lớn.
Nên chọn máy tay quay hay thủy lực?
Chọn máy tay quay cho ống nhỏ ≤160 mm và sửa chữa; chọn máy thủy lực cho ống vừa và lớn. Máy thủy lực giữ áp lực ổn định mà sức người khó đạt.
Butt fusion và electrofusion khác gì nhau?
Butt fusion làm nóng chảy trực tiếp hai đầu ống rồi ép lại; electrofusion nung dây điện trở trong phụ kiện mà không di chuyển ống. Electrofusion phù hợp chỗ hẹp và sửa chữa.
Loại máy nào hàn được ống D630?
Ống D630 cần máy thủy lực dải 315–630 hoặc 630–1000 mm. Máy tay quay không đủ lực ép cho đường kính này.
Hàn PPR và HDPE dùng chung máy được không?
Không dùng chung máy được. Máy PPR là máy nhiệt cầm tay ~260°C với đầu socket, còn HDPE cỡ lớn cần máy butt fusion có dao bào và hệ thủy lực.
Máy hàn bán tự động (CNC) là gì?
Máy CNC là máy thủy lực điều khiển tự động và ghi lại nhiệt độ, áp lực, thời gian của từng mối. Loại này ngày càng bắt buộc trên dự án cấp nước và gas để truy vết.
Chọn máy có dải OD rộng nhất có phải luôn tốt không?
Không. Máy quá khổ khiến ống nhỏ khó căn tâm, còn máy vừa khít mép trên phải chạy hết tải khi gặp ống lớn nhất. Nên để đường kính chủ đạo nằm giữa dải hoạt động.
Đầu tư đúng máy cho từng cấp đường kính
Chọn máy hàn ống HDPE đúng dải OD, đúng mức tự động và đúng nguồn điện tại công trường giúp mối nối đạt độ bền như thân ống, rút ngắn tiến độ và giảm rủi ro phải cắt bỏ mối lỗi. Nguyên tắc cốt lõi vẫn là để đường kính chủ đạo nằm giữa dải hoạt động của máy, đồng thời cân nhắc SDR, độ dày thành và điều kiện thi công dưới hào hay trong xưởng. Cần tư vấn cấu hình máy phù hợp và báo giá máy hàn ống HDPE, PPR cho dự án cụ thể, hãy liên hệ đội ngũ kỹ thuật SAWAVICO để được hỗ trợ chọn thiết bị tối ưu theo đường kính và ngân sách.
Tin liên quan
- So sánh tiêu chuẩn hàn đối đầu ống HDPE: DVS 2207-1, ASTM F2620 và ISO 21307
- Cách chọn ống HDPE theo áp lực PN và SDR (bảng tra PN6/PN10/PN16)
- Bẫy hơi trong đường ống công nghiệp
- Thuê máy hàn ống HDPE – Giải pháp tiết kiệm và hiệu quả cho các công trình
- Van giảm áp và van xả khí trong hệ cấp nước: vai trò và cách lắp đặt
- Bảng báo giá phụ kiện ống thép hàn theo từng loại được cập nhật mới nhất trên thị trường
- Tối ưu hiệu quả thi công với máy hàn ống HDPE cầm tay
- Van bướm là gì? Cấu tạo, phân loại wafer/lug/mặt bích và tiêu chuẩn API 609, EN 593
Có thể bạn quan tâm
-

Hướng dẫn lắp đặt đồng hồ nước đúng kỹ thuật: đoạn ống thẳng, lọc rác, vị trí và bảo trì
-

Phụ kiện inox ren SUS304 và SUS316: phân biệt mác thép, chuẩn ren BSP/NPT và cách lắp kín
-

Bảo trì máy hàn ống HDPE: đĩa gia nhiệt, tấm bào và hệ thủy lực đúng cách
-

Van cổng là gì? Ty chìm và ty nổi, nêm bọc cao su và tiêu chuẩn AWWA C509/C515, EN 1074
-

Đồng hồ nước điện từ và siêu âm: nguyên lý, ưu nhược điểm và ứng dụng DMA giảm thất thoát
-

Đai khởi thủy và khớp nối mềm gang cho ống HDPE: cấu tạo, lắp đặt và tiêu chuẩn EN 545, ISO 2531
-

So sánh tiêu chuẩn hàn đối đầu ống HDPE: DVS 2207-1, ASTM F2620 và ISO 21307
-
Van bướm là gì? Cấu tạo, phân loại wafer/lug/mặt bích và tiêu chuẩn API 609, EN 593
-

Cấp chính xác đồng hồ nước theo ISO 4064 và OIML R49: giải mã Q1, Q2, Q3, Q4 và tỷ số R
-

Tiêu chuẩn ISO 4427 và EN 12201 cho ống HDPE: giải mã PE80, PE100, PE100-RC, SDR và PN
-

Các lỗi thường gặp khi hàn ống HDPE và cách khắc phục
-
Van giảm áp và van xả khí trong hệ cấp nước: vai trò và cách lắp đặt
-

So sánh các phương pháp nối ống HDPE: hàn đối đầu, hàn điện trở và mặt bích
-

Cách chọn van công nghiệp: vật liệu, áp lực (PN/Class) và kiểu kết nối
-

Cách chọn cỡ DN đồng hồ nước theo lưu lượng (Q3/R, ISO 4064)
-
Cách chọn ống HDPE theo áp lực PN và SDR (bảng tra PN6/PN10/PN16)