Tin tức
 Tuyển dụng


So sánh các phương pháp nối ống HDPE: hàn đối đầu, hàn điện trở và mặt bích
Các phương pháp nối ống HDPE phổ biến gồm ba nhóm chính: hàn nhiệt đối đầu (butt fusion), hàn điện trở (electrofusion) và nối mặt bích. Mỗi phương pháp phù hợp với một dải đường kính, điều kiện thi công và yêu cầu tháo lắp khác nhau, nên chọn đúng cách nối quyết định độ kín và tuổi thọ của toàn tuyến ống. Bài viết so sánh chi tiết ba phương pháp nối ống HDPE theo nguyên lý, thông số kỹ thuật, tiêu chuẩn áp dụng và tình huống nên dùng, giúp bạn ra quyết định chính xác cho từng hạng mục.

Có mấy phương pháp nối ống HDPE?
Có ba phương pháp nối ống HDPE chính là hàn nhiệt đối đầu, hàn điện trở và nối mặt bích. Ba phương pháp nối ống HDPE này khác nhau ở nguyên lý tạo mối nối: hai cách đầu dùng nhiệt để làm chảy và hợp nhất nhựa, cách thứ ba dùng lực siết bu lông.
Điểm chung của hai phương pháp hàn nhiệt là tạo mối nối liền khối, tự neo và không cần gối đỡ lực đẩy. Ngược lại, mặt bích là mối nối cơ khí tháo lắp được. Trước khi chọn cách nối, bạn nên hiểu rõ đặc tính vật liệu qua bài ống HDPE là gì.
Hàn nhiệt đối đầu (butt fusion) là gì?
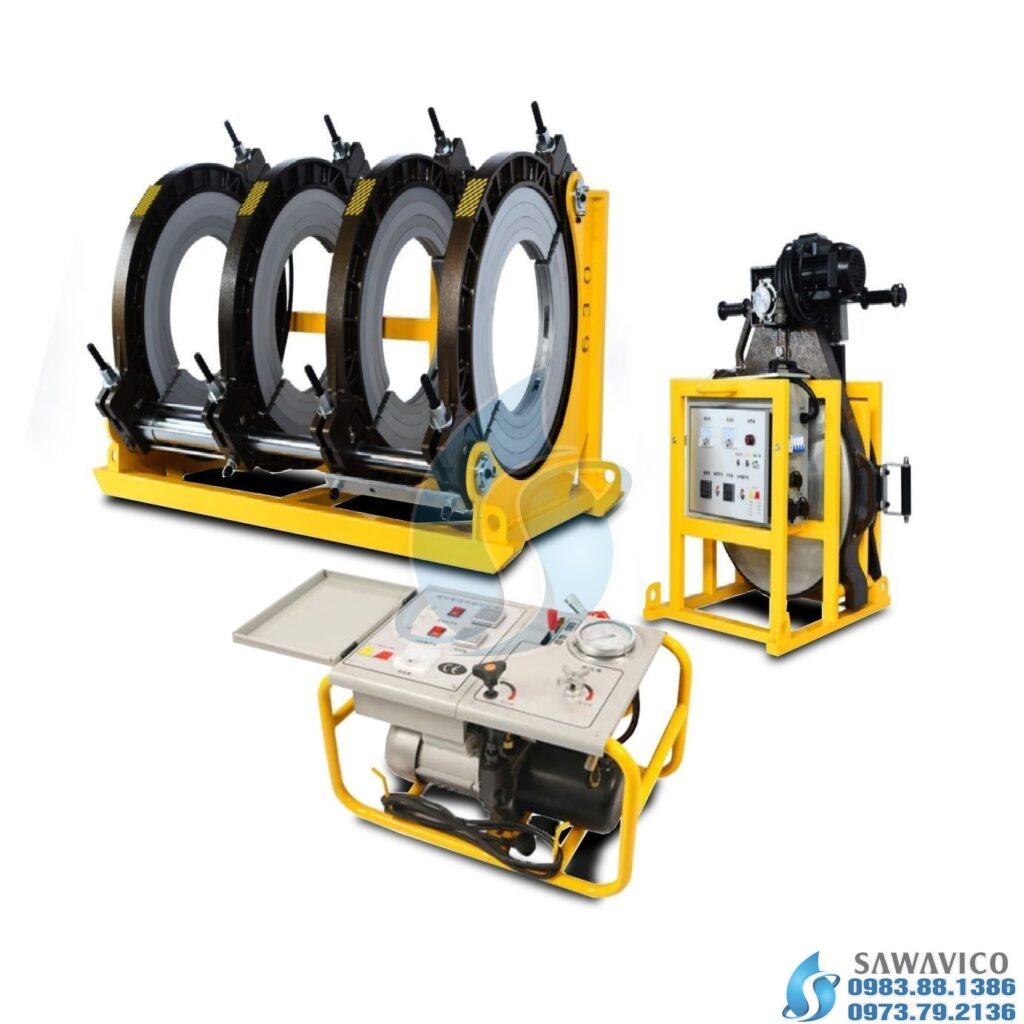
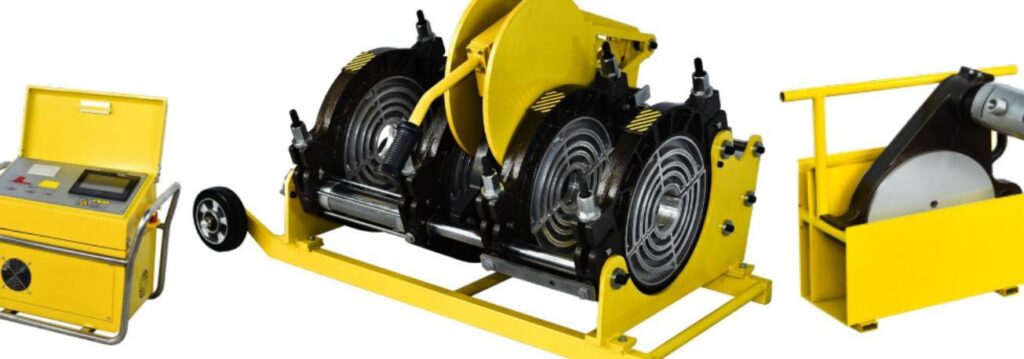
Hàn nhiệt đối đầu là phương pháp dùng tấm gia nhiệt làm chảy hai đầu ống rồi ép lại tạo mối nối liền khối, không cần gioăng hay phụ kiện. Hàn đối đầu là cách nối chủ lực cho ống HDPE đường kính lớn.
Về cơ chế, khi hai bề mặt PE nóng chảy được ép sát, các mạch polyme của hai đầu ống khuếch tán và đan xen vào nhau qua ranh giới tiếp xúc; sau khi nguội, ranh giới này biến mất và mối nối trở thành một khối nhựa liên tục — đó là lý do gọi là mối nối liền khối và vì sao độ bền của nó tương đương thân ống.

Trình tự hàn đối đầu diễn ra theo các pha nối tiếp nhau:
- Căn tâm và kẹp ống: hai đầu ống được kẹp đồng trục trên máy, kiểm tra độ lệch tâm trong dung sai cho phép.
- Cạo mặt (facing): dao phay bào phẳng hai đầu để hai mặt tiếp xúc song song tuyệt đối và loại bỏ lớp oxy hóa bề mặt.
- Gia nhiệt (heat soak): đặt tấm gia nhiệt giữa hai đầu, ép nhẹ tạo gờ mồi rồi giữ nhiệt để nhựa ngấm sâu.
- Rút tấm và ép nối (fusion/joining): rút nhanh tấm gia nhiệt và ép hai đầu lại với áp lực quy định để hai mặt chảy hợp nhất.
- Làm nguội có tải: giữ nguyên áp lực ép trong suốt thời gian nguội, không tháo kẹp sớm.
Thông số hàn đối đầu theo tiêu chuẩn được tổng hợp trong bảng dưới để tiện tra cứu tại hiện trường:
| Thông số | Theo DVS 2207-1 | Theo ASTM F2620 |
|---|---|---|
| Nhiệt độ tấm gia nhiệt | 200–220°C (cao cho ống mỏng, thấp cho ống dày) | 204–232°C, mục tiêu ≈ 218°C |
| Áp suất tiếp xúc | ≈ 0.15 N/mm² (~1.5 bar) + drag pressure | 60–90 psi + drag pressure |
| Thời gian gia nhiệt ngấm | ≈ 10 giây/mm chiều dày | — |
| Thời gian làm nguội | ≈ 1.2 phút/mm chiều dày | — |
Một điểm dễ bỏ sót là drag pressure — áp lực cần thiết chỉ để thắng ma sát kéo cây ống trượt trên máy, chưa tạo lực ép nào lên mối nối. Phải đo drag pressure thực tế cho từng cây ống rồi cộng vào áp lực hàn quy định; nếu chỉ đặt đúng con số 0.15 N/mm² mà quên cộng drag, mối nối sẽ bị ép thiếu lực và không đạt độ ngấm.
Áp dụng quy tắc thời gian cho ống dày 15 mm: gia nhiệt ngấm ≈ 15 × 10 = 150 giây và làm nguội ≈ 15 × 1.2 = 18 phút. Thực tế thi công tại Việt Nam, một mối hàn DN200 SDR11 mất khoảng 8 phút, còn DN800 có thể tới 45 phút do thành dày phải nguội lâu. Hàn đối đầu áp dụng cho dải khoảng DN63/90 đến DN1200 trở lên và tuân theo ISO 21307, ASTM F2620, DVS 2207-1, thợ hàn cần chứng chỉ ISO 12176-3.
Chọn hàn đối đầu khi: rải tuyến chính đường kính lớn trên mặt bằng rộng và thẳng, hai đầu ống cùng OD và cùng SDR, cần chi phí phụ kiện thấp nhất và mối nối vĩnh viễn. Xem thêm quy trình hàn đối đầu ống HDPE để nắm từng bước thao tác.
Hàn điện trở (electrofusion) là gì?
Hàn điện trở là phương pháp dùng phụ kiện có sẵn dây điện trở bên trong, cấp điện áp thấp 8–48V để làm chảy và hợp nhất nhựa tại vùng tiếp xúc. Hàn điện trở phù hợp đường kính nhỏ và không gian thi công chật hẹp.
Cơ chế của hàn điện trở dựa trên hiệu ứng nhiệt Joule: khi dòng điện chạy qua cuộn dây điện trở đúc sẵn trong phụ kiện (coupler), dây nóng lên và làm chảy lớp nhựa quanh nó cùng lớp nhựa mặt ngoài ống được lồng vào; hai lớp chảy này hợp nhất rồi nguội thành mối liền khối. Nhờ nhiệt sinh ra ngay bên trong mối nối chứ không ép từ ngoài, phương pháp này không cần lực ép lớn và không cần mặt bằng thẳng như hàn đối đầu.
Bộ điều khiển đọc mã vạch (barcode) trên phụ kiện để lấy đúng điện áp và thời gian cấp điện cho từng loại coupler, giảm sai sót thao tác của thợ và giúp truy xuất thông số mối hàn. Phương pháp này áp dụng cho dải DN20–DN630, nhanh với đường kính nhỏ (khoảng 5 phút cho DN200) nhưng phụ kiện đắt hơn khoảng 10–25% so với hàn đối đầu, thợ cần chứng chỉ ISO 12176-4.
Chọn hàn điện trở khi:
- Thi công trong không gian chật như hố ga, rãnh hẹp, nơi không đặt được máy hàn đối đầu và không có chỗ kéo dịch ống.
- Sửa chữa cục bộ hoặc đấu nối vào một tuyến đã lắp sẵn, khi không thể xoay trở hai đầu ống để căn tâm.
- Hai đầu ống khác SDR nên không hàn đối đầu được — phụ kiện điện trở đóng vai trò trung gian nối hai chiều dày thành khác nhau.
- Đường kính nhỏ cần tốc độ đấu nối nhanh và chấp nhận chi phí phụ kiện cao hơn.
Việc chọn thiết bị hàn phù hợp được trình bày trong bài phân loại và cách chọn máy hàn ống HDPE.
Butt fusion và electrofusion khác nhau thế nào?
Hàn đối đầu và hàn điện trở khác nhau ở yêu cầu kích thước ống và điều kiện thi công: butt fusion cần cùng đường kính và cùng SDR, còn electrofusion nối được ống khác SDR trong không gian hẹp. Hai phương pháp đều tạo mối nối liền khối bền như thân ống.
- Hàn đối đầu phù hợp mặt bằng rộng, tuyến thẳng, đường kính lớn và cần cùng OD lẫn cùng SDR ở hai đầu.
- Hàn điện trở phù hợp không gian hẹp, sửa chữa, đấu nối và nối được cả ống khác SDR nhờ dùng phụ kiện trung gian.
- Cả hai đều không đáng tin cậy ở nhiệt độ dưới khoảng 5°C nếu không che chắn hoặc gia nhiệt trước.
- Cả hai đòi hỏi cạo sạch bề mặt và căn tâm chuẩn; lệch tâm hoặc bề mặt nhiễm bẩn sẽ làm hỏng mối nối.
Nối mặt bích ống HDPE là gì?
Nối mặt bích ống HDPE dùng đầu bích (stub end) hàn vào ống, kết hợp vòng bích rời bằng gang hoặc inox chịu lực bu lông siết vào bích đối tiếp. Mặt PE của stub end đảm nhận nhiệm vụ làm kín, còn vòng bích chỉ chịu lực.
Cụm mặt bích gồm ba chi tiết làm việc cùng nhau: stub end (đầu bích) được hàn liền khối vào đầu ống HDPE bằng chính kỹ thuật butt fusion; vòng bích rời (backing ring) lồng bên ngoài stub end và truyền lực siết của bu lông; bu lông bắt xuyên qua vòng bích khớp với mặt bích đối tiếp. Khi siết, bề mặt PE của stub end ép vào mặt bích đối tiếp và tự làm kín, nên thường không cần gioăng riêng.

Mặt bích được dùng để nối ống HDPE với kim loại hoặc PVC, đấu vào van, bơm, đồng hồ, hoặc ở vị trí cần tháo lắp bảo trì. Một yêu cầu bắt buộc là bu lông phải siết chéo theo hình sao để lực phân bố đều, và phải siết lại (re-torque) sau 4–24 giờ lắp đặt theo PPI TN-38. Lý do là nhựa PE có hiện tượng creep (chùng ứng suất): dưới lực siết ban đầu, vật liệu PE tại mặt bích từ từ biến dạng và lực bu lông giảm dần, nếu không siết lại thì mối nối sẽ rò rỉ khi vận hành.
Quy trình lắp mặt bích đúng kỹ thuật gồm các bước cần lưu ý:
- Hàn stub end vào đầu ống bằng kỹ thuật hàn đối đầu, đảm bảo mặt bích vuông góc trục ống.
- Lồng vòng bích rời vào thân ống trước khi hàn stub end (không thể lồng sau khi đã hàn), khớp lỗ bu lông với mặt bích đối tiếp.
- Siết bu lông chéo hình sao theo nhiều vòng lực tăng dần để mặt PE ép đều, tránh siết lệch làm hở một phía.
- Siết lại sau 4–24 giờ theo PPI TN-38 để bù phần lực tụt do PE creep — đây là bước quyết định độ kín lâu dài của mối bích.
Tiêu chuẩn mặt bích theo ASME B16.5 hoặc EN 1092. Chọn mặt bích khi: cần chuyển tiếp sang vật liệu khác (thép, gang, PVC), đấu vào thiết bị như van, bơm, đồng hồ, hoặc bất kỳ vị trí nào cần tháo lắp để bảo trì về sau. Các phụ kiện đấu nối đồng bộ có thể tham khảo tại phụ kiện nối ống HDPE gân xoắn.
Khi nào dùng phương pháp nào?
Chọn phương pháp nối ống HDPE dựa trên đường kính ống, không gian thi công và nhu cầu tháo lắp về sau. Ba tiêu chí này thường đủ để khoanh vùng ngay phương pháp phù hợp.
- Dùng hàn đối đầu khi rải tuyến chính đường kính lớn (từ khoảng DN90 trở lên) trên mặt bằng rộng, thẳng, cần chi phí phụ kiện thấp nhất và mối nối vĩnh viễn.
- Dùng hàn điện trở khi làm việc trong không gian chật (hố ga, rãnh hẹp), khi sửa chữa cục bộ, đấu nối vào tuyến sẵn có, hoặc khi hai ống khác SDR không thể hàn đối đầu.
- Dùng mặt bích khi cần chuyển tiếp sang vật liệu khác (thép, gang, PVC), khi đấu vào van, bơm, đồng hồ, hoặc bất kỳ vị trí nào cần tháo lắp để bảo trì.
Một cách quyết định nhanh theo thứ tự câu hỏi: có cần tháo lắp lại về sau không? Nếu có, chọn mặt bích. Nếu không, không gian thi công có rộng và thẳng không? Rộng và đường kính lớn thì hàn đối đầu; chật hẹp, sửa chữa hoặc ống khác SDR thì hàn điện trở. Trả lời lần lượt ba câu này gần như luôn dẫn tới đúng phương pháp mà không cần cân nhắc thêm.
Bảng so sánh ba phương pháp nối ống HDPE
Bảng dưới so sánh ba phương pháp nối ống HDPE theo dải đường kính, thông số, phụ kiện, điều kiện thi công, khả năng tháo lắp và tiêu chuẩn. Đây là cơ sở nhanh để chọn phương pháp cho từng hạng mục.
| Tiêu chí | Hàn đối đầu | Hàn điện trở | Mặt bích |
|---|---|---|---|
| Dải đường kính | DN63/90–1200+ | DN20–630 | Mọi cỡ |
| Nguyên lý mối nối | Nhựa chảy hợp nhất, liền khối | Dây điện trở sinh nhiệt, liền khối | Cơ khí, ép mặt PE làm kín |
| Nhiệt độ / nguồn | 200–232°C | Coil ~190–240°C, 8–48V | Không dùng nhiệt |
| Tạo lực nối | 0.15 MPa / 60–90 psi | Bằng điện | Siết bu lông |
| Phụ kiện | Không cần | Coupler đắt +10–25% | Stub end + vòng bích + bu lông |
| Yêu cầu kích thước | Cùng OD và cùng SDR | Nối được ống khác SDR | Khớp chuẩn mặt bích đối tiếp |
| Không gian | Rộng, thẳng | Hẹp, sửa chữa | Trung bình |
| Tháo lắp lại | Không | Không | Có (siết lại 4–24h) |
| Tiêu chuẩn | ISO 21307, ASTM F2620, DVS 2207-1, ISO 12176-3 | ISO 12176-4 | ASME B16.5, EN 1092, PPI TN-38, AWWA C906 |
Những lỗi thường gặp khi nối ống HDPE
Phần lớn sự cố mối nối HDPE đến từ chuẩn bị bề mặt kém, sai thông số nhiệt/thời gian và bỏ bước siết lại mặt bích. Nắm các lỗi này giúp tránh rò rỉ và hỏng mối nối ngay từ khâu thi công.
- Không cạo sạch bề mặt hoặc để nhiễm bẩn: lớp oxy hóa, dầu mỡ, bụi đất cản trở nhựa hợp nhất; với electrofusion phải cạo hết lớp oxy hóa mặt ngoài ống trong vùng lồng coupler.
- Lệch tâm hai đầu ống: khiến tiết diện chịu lực không đều, tạo điểm tập trung ứng suất tại mối nối.
- Quên cộng drag pressure vào áp lực hàn: mối nối bị ép thiếu lực, nhựa không ngấm đủ dù đã đặt đúng con số áp suất tiếp xúc trên máy.
- Hàn khi trời lạnh dưới ~5°C mà không che chắn hoặc gia nhiệt trước: làm mối fusion không đạt độ ngấm và độ bền yêu cầu.
- Tháo kẹp hoặc chịu áp khi mối nối chưa nguội đủ: vi phạm thời gian làm nguội khoảng 1.2 phút/mm sẽ làm mối nối biến dạng và yếu.
- Quên siết lại mặt bích sau 4–24 giờ: do PE creep, lực bu lông tụt và mối bích rò rỉ khi vận hành.
Nối ống HDPE với thép hoặc gang bằng cách nào?
Nối ống HDPE với thép hoặc gang thực hiện bằng mối nối mặt bích, dùng stub end hàn vào đầu ống HDPE rồi bắt bu lông vào mặt bích kim loại đối tiếp. Đây là cách chuyển tiếp vật liệu tin cậy và tháo lắp được.
Ngoài mặt bích, khớp nối cơ khí (mechanical coupling) cũng dùng để đấu nối nhanh, nhưng cần lắp ống lót trong (stiffener) để tránh ống bị bẹp hoặc tuột dưới lực kẹp và áp lực trong; tiêu chuẩn tham chiếu thêm là AWWA C906. Việc chọn cấp PN và SDR của ống trước khi đấu nối được hướng dẫn ở bài cách chọn ống HDPE theo PN và SDR.
Câu hỏi thường gặp
Có mấy phương pháp nối ống HDPE?
Có ba phương pháp nối ống HDPE là hàn đối đầu, hàn điện trở và mặt bích. Hai cách hàn tạo mối nối liền khối, còn mặt bích là mối nối cơ khí tháo lắp được.
Nhiệt độ hàn ống HDPE bao nhiêu?
Nhiệt độ hàn ống HDPE đối đầu khoảng 200–220°C theo DVS 2207-1 và 204–232°C theo ASTM F2620. Ống mỏng dùng nhiệt cao hơn, ống dày dùng nhiệt thấp hơn trong dải này.
Khi nào nên dùng hàn điện trở?
Nên dùng hàn điện trở khi thi công trong không gian hẹp, sửa chữa hoặc nối ống khác SDR. Hàn điện trở cũng nhanh cho đường kính nhỏ, tuy phụ kiện đắt hơn hàn đối đầu.
Mối hàn ống HDPE có chắc bằng thân ống không?
Mối hàn nhiệt ống HDPE có độ bền tương đương thân ống. Mối nối liền khối không dùng gioăng nên không rò rỉ và tự neo, không cần gối đỡ lực đẩy.
Nối mặt bích ống HDPE có cần gioăng không?
Nối mặt bích ống HDPE thường không cần gioăng vì mặt PE của stub end tự làm kín. Vòng bích rời chỉ chịu lực bu lông, cần siết chéo hình sao và siết lại sau 4–24 giờ.
Quy trình hàn đối đầu gồm mấy bước?
Quy trình hàn đối đầu gồm các bước căn tâm, cạo mặt, gia nhiệt, ép nối và làm nguội. Thời gian gia nhiệt khoảng 10 giây/mm và làm nguội khoảng 1.2 phút/mm chiều dày theo DVS.
Chọn đúng phương pháp nối trong ba cách hàn đối đầu, hàn điện trở và mặt bích giúp tuyến ống HDPE kín khít, bền vững và thi công đúng tiến độ. Quyết định nên dựa trên đường kính, không gian thi công và nhu cầu tháo lắp của từng hạng mục. SAWAVICO với nhiều năm kinh nghiệm cung cấp vật tư và thiết bị ngành nước sẵn sàng tư vấn giải pháp nối phù hợp, cân đối chất lượng, giá hợp lý và đúng tiến độ. Liên hệ đội ngũ kỹ thuật SAWAVICO qua sawavico.vn để được tư vấn và báo giá phụ kiện HDPE cho công trình.
Tin liên quan
- Phụ kiện inox ren SUS304 và SUS316: phân biệt mác thép, chuẩn ren BSP/NPT và cách lắp kín
- Van bướm là gì? Cấu tạo, phân loại wafer/lug/mặt bích và tiêu chuẩn API 609, EN 593
- Ống thép SCH40 là gì ?
- Cách đọc chỉ số đồng hồ nước và phát hiện thất thoát, rò rỉ
- Khám phá quy trình sản xuất ống nhựa HDPE
- So sánh ống nhựa PVC và HDPE: Nên chọn loại nào cho hệ thống
- Thuê máy hàn ống HDPE – Giải pháp tiết kiệm và hiệu quả cho các công trình
- Thiết bị kiểm tra áp lực nước
Có thể bạn quan tâm
-

Hướng dẫn lắp đặt đồng hồ nước đúng kỹ thuật: đoạn ống thẳng, lọc rác, vị trí và bảo trì
-

Phụ kiện inox ren SUS304 và SUS316: phân biệt mác thép, chuẩn ren BSP/NPT và cách lắp kín
-

Bảo trì máy hàn ống HDPE: đĩa gia nhiệt, tấm bào và hệ thủy lực đúng cách
-

Van cổng là gì? Ty chìm và ty nổi, nêm bọc cao su và tiêu chuẩn AWWA C509/C515, EN 1074
-

Đồng hồ nước điện từ và siêu âm: nguyên lý, ưu nhược điểm và ứng dụng DMA giảm thất thoát
-

Đai khởi thủy và khớp nối mềm gang cho ống HDPE: cấu tạo, lắp đặt và tiêu chuẩn EN 545, ISO 2531
-

So sánh tiêu chuẩn hàn đối đầu ống HDPE: DVS 2207-1, ASTM F2620 và ISO 21307
-
Van bướm là gì? Cấu tạo, phân loại wafer/lug/mặt bích và tiêu chuẩn API 609, EN 593
-

Cấp chính xác đồng hồ nước theo ISO 4064 và OIML R49: giải mã Q1, Q2, Q3, Q4 và tỷ số R
-

Tiêu chuẩn ISO 4427 và EN 12201 cho ống HDPE: giải mã PE80, PE100, PE100-RC, SDR và PN
-

Các lỗi thường gặp khi hàn ống HDPE và cách khắc phục
-
Van giảm áp và van xả khí trong hệ cấp nước: vai trò và cách lắp đặt
-

Cách chọn van công nghiệp: vật liệu, áp lực (PN/Class) và kiểu kết nối
-

Cách chọn cỡ DN đồng hồ nước theo lưu lượng (Q3/R, ISO 4064)
-

Cách chọn ống HDPE theo áp lực PN và SDR (bảng tra PN6/PN10/PN16)
-

Máy hàn ống HDPE: phân loại và cách chọn theo đường kính